Gia công CNC đồng cho thanh cái, tản nhiệt và chi tiết RF
Hãy gửi bản vẽ cho chúng tôi. Chúng tôi chuyển đến các xưởng thường xuyên gia công đồng, không phải những xưởng sẽ học cách làm trên chi tiết của quý vị. Phản hồi trong vòng 24 giờ làm việc.
Vì sao bên mua gửi yêu cầu gia công đồng tại đây
Điều quan trọng là ghép đúng: xưởng phù hợp với chi tiết của quý vị ngay từ báo giá đầu tiên.
Ghép theo chuyên môn
Yêu cầu của quý vị được gửi tới tối đa 3 xưởng gia công đồng hằng tuần, chọn theo mác vật liệu, kích thước chi tiết và dung sai. Không phải danh bạ chung.
Nhà cung cấp chuyên nghiệp
Các xưởng trong mạng lưới báo giá theo bản vẽ, trao đổi rõ ràng và cập nhật cho quý vị trong suốt quá trình gia công.
Làm việc trực tiếp với xưởng
Báo giá, điều khoản và giao hàng do quý vị và xưởng thỏa thuận trực tiếp. Bên mua không mất phí.
Chi tiết của quý vị có cần xưởng chuyên về đồng không?
Xưởng nào cũng có thể phay một khối đồng. Khó khăn nằm ở cạnh, bề mặt và mác đồng. Hãy đánh dấu những mục đúng với chi tiết của quý vị. Từ hai mục trở lên, thông thường quý vị cần một xưởng gia công đồng hằng tuần.
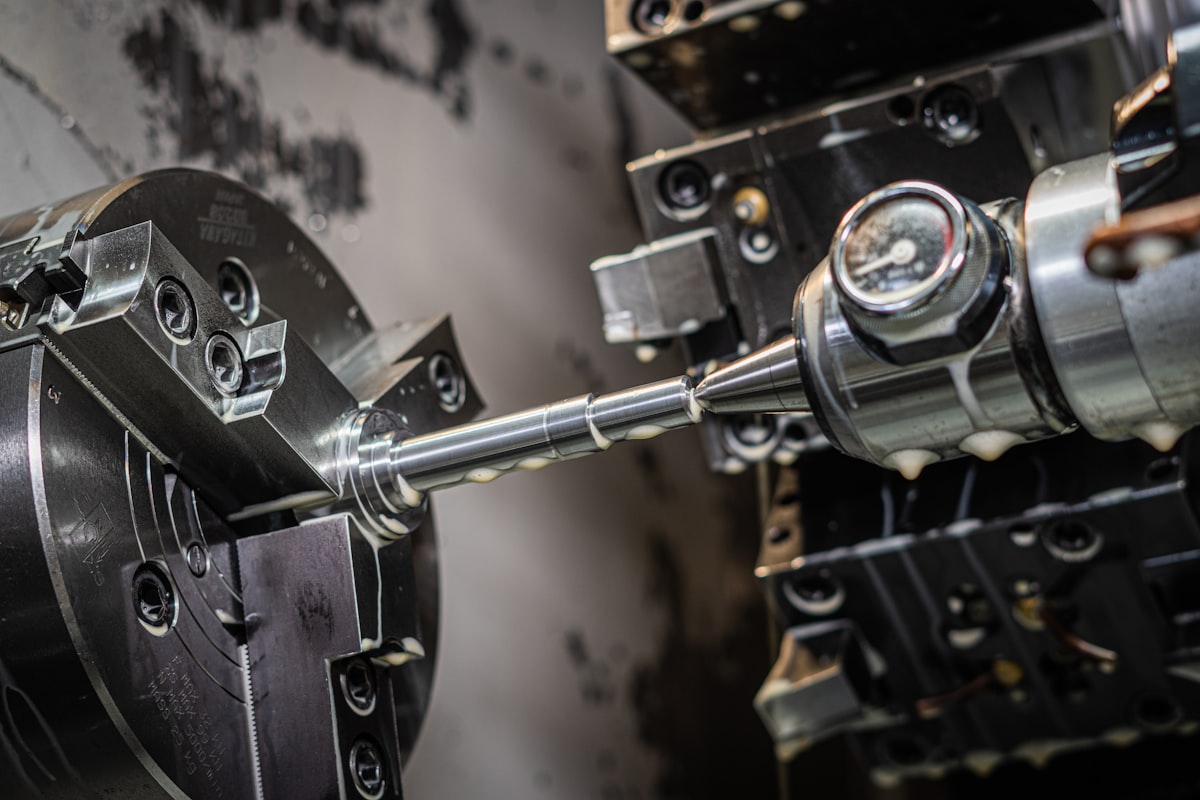
Các chi tiết đồng tiện và phay điển hình
- Thanh cái và đầu nối
- Tản nhiệt và tấm làm mát
- Chi tiết RF và ống dẫn sóng
- Linh kiện buồng chân không
- Điện cực hàn điện trở
- Điện cực EDM
- Cuộn cảm ứng và tiếp điểm
- Đầu cốt, cọc đấu dây và vỏ đầu nối
Đồng mềm, dễ bết dính và dẫn nhiệt rất tốt. Nó kéo nhiệt từ lưỡi cắt vào chi tiết thay vì để phoi mang đi. Xưởng có kinh nghiệm về đồng xử lý việc này bằng hình học dụng cụ và dung dịch làm mát, không phải bằng cách giảm bước tiến.
Đồng nguyên chất hay mác gia công tự do?
Quyết định này quyết định giá của một chi tiết đồng. Trên bản vẽ cả hai đều trông như đồng. Nhưng một loại cần thời gian gia công gấp nhiều lần.
Đồng nguyên chất, C101 và C110
Không thêm nguyên tố nào để bẻ phoi. Khoảng 100 phần trăm IACS và khả năng gia công khoảng 20.
- Chỉ định khi bản vẽ có yêu cầu về độ dẫn điện, điện trở tiếp xúc hoặc giá trị nhiệt
- Bắt buộc cho chân không siêu cao và hàn đồng trong môi trường hydro (C101)
- Chu kỳ gia công dài hơn, nhiều công đoạn làm sạch ba via bằng tay hơn và đơn giá mỗi chi tiết cao hơn
Đồng gia công tự do, C145 và C147
Thêm telua hoặc lưu huỳnh để phoi dễ gãy. Vẫn trên 90 phần trăm IACS, khả năng gia công khoảng 85.
- Phù hợp cho đầu cốt, vỏ đầu nối và mọi chi tiết có ren hoặc lỗ ngang
- Lỗ và ren sạch hơn, chu kỳ gia công ngắn hơn đáng kể
- Không dùng cho chân không siêu cao, và khó mua có sẵn hơn C110
Các mác đồng và chi phí gia công của từng loại
Giá trị điển hình đã công bố của từng hợp kim. Độ dẫn điện tính theo phần trăm IACS, khả năng gia công lấy đồng thau gia công tự do C360 = 100. Dung sai là mức các mác này thường đạt được, không phải cam kết của một xưởng cho hình học của quý vị.
| Mác | Độ dẫn điện %IACS | Khả năng gia công | Ý nghĩa trong sản xuất | Dung sai điển hình |
|---|---|---|---|---|
| C101 / C10100 OFE | 101 | 20 | Đồng không oxy. Phoi dài liên tục và ba via ở gần như mọi cạnh. Chỉ định khi độ dẫn điện, chân không siêu cao hoặc hydro nóng là yếu tố quan trọng. | ±0.025 mm điển hình, chặt hơn cần một lượt gia công tinh riêng |
| C110 / C11000 ETP | 100 | 20 | Đồng điện phổ biến, dễ mua hơn C101. Gia công tương tự. Không dùng cho chân không siêu cao hoặc hàn đồng trong môi trường hydro. | ±0.025 mm điển hình |
| Đồng telua C145 | 93 | 85 | Telua bẻ gãy phoi. Lỗ, ren và chi tiết nhỏ sạch hơn, và thời gian chu kỳ giảm đáng kể so với đồng nguyên chất. | ±0.01 đến ±0.02 mm là thường gặp |
| Đồng lưu huỳnh C147 | 95 | 85 | Cùng hiệu quả nhưng dùng lưu huỳnh thay cho telua. Dẫn điện nhỉnh hơn C145 và khó mua có sẵn hơn. | ±0.01 đến ±0.02 mm là thường gặp |
| Đồng crom C182 | 80 | 20 | Hóa bền kết tủa, cứng và bền hơn nhiều so với đồng nguyên chất. Được chọn cho điện cực hàn và chi tiết cần giữ độ cứng khi nóng, không phải vì tốc độ cắt. | ±0.02 mm điển hình |
| Đồng thau C360 (tham chiếu) | 26 | 100 | Không phải đồng. Có mặt ở đây làm thước đo: dễ gia công nhất và là chất dẫn điện kém nhất trong nhóm. | ±0.01 mm là thường lệ |
Chưa chắc chi tiết cần mác nào? Hãy ghi yêu cầu điện hoặc nhiệt lên bản vẽ và để trống mác đồng. Khi đó xưởng có thể đề xuất hợp kim rẻ hơn mà vẫn đáp ứng yêu cầu.
Nơi các chi tiết đồng phay và tiện được sử dụng
Mỗi ngành mang theo yêu cầu hồ sơ riêng. Hãy nêu chứng chỉ vật liệu, yêu cầu mạ, độ sạch hoặc kiểm tra mẫu đầu tiên trong yêu cầu của quý vị, để chúng tôi kết nối với xưởng đã làm theo cách đó.
Điện tử công suất
Thanh cái, đầu cốt, khối tiếp điểm và tấm làm mát từ C101 và C110.
RF và vi ba
Đoạn ống dẫn sóng, bộ lọc hốc cộng hưởng và chi tiết ăng-ten, nơi độ nhẵn bề mặt quyết định suy hao.
Xe điện và pin
Thanh nối cell, thanh cái bộ pin và tấm làm mát, thường được mạ sau gia công.
Bán dẫn và chân không
Chi tiết buồng, đầu xuyên và gioăng làm từ đồng không oxy.
Hàn và EDM
Điện cực hàn điện trở từ C182 và điện cực EDM chìm từ C101.
Quản lý nhiệt
Tản nhiệt, tấm tản nhiệt phẳng và tấm làm mát, nơi đồng thay nhôm vì công suất watt.
Cách hoạt động
Một yêu cầu từ quý vị. Một danh sách ngắn các xưởng phù hợp. Không có sàn đấu thầu và không có bên trung gian trong đơn hàng.
Gửi yêu cầu
Tải lên tệp STEP hoặc bản vẽ PDF và cho biết mác đồng, số lượng, dung sai và hoàn thiện bề mặt. Mất khoảng ba phút.
Chúng tôi kết nối tối đa 3 xưởng
Chúng tôi đọc bản vẽ và chọn các xưởng có máy, kinh nghiệm về đồng và kích thước chi tiết phù hợp. Quý vị sẽ nhận phản hồi từ chúng tôi trong vòng 24 giờ làm việc.
Các xưởng báo giá trực tiếp
Mỗi xưởng liên hệ với quý vị kèm báo giá. Quý vị so sánh, đặt câu hỏi và đặt hàng với xưởng mình chọn.
Toàn bộ các bước chi tiết, gồm cả danh mục kiểm tra dành cho xưởng (EN)
Điều gì quyết định giá của một chi tiết đồng gia công
Năm yếu tố quyết định phần lớn các báo giá đồng. Nếu giá có vẻ cao, thường là do một trong số đó, và hai yếu tố trong đó quý vị có thể thay đổi ngay trên bản vẽ.
- Khối lượng đồng và giá đồngĐồng được mua theo khối lượng và giá thay đổi theo từng tuần. Báo giá cũ hơn vài tuần thường phải được cập nhật trước khi đặt hàng.
- Mác đồngMột mác gia công tự do có thể cắt giảm thời gian chu kỳ nhiều lần. Với đồng nguyên chất, quý vị trả đúng thời gian gia công thực tế.
- Không ba viaĐồng bết dính thay vì gãy phoi. Cạnh mỏng, lỗ ngang và rãnh thường cần làm tay sau khi ra khỏi máy.
- Bề mặt và xi mạRa 0.8 micromet hoặc tốt hơn, tẩy dầu mỡ, thụ động hóa và mạ thiếc hoặc bạc, mỗi hạng mục đều tốn thêm chi phí và vài ngày.
- Số lượng và gá đặtGiữ đồng mềm mà không để lại dấu cần nhiều thời gian làm đồ gá hơn. Phần gá đặt này được chia cho cả lô, nên đơn giá mỗi chi tiết giảm nhanh khi số lượng tăng.
Bản vẽ đồng của quý vị đã sẵn sàng?
Hãy gửi bản rút gọn ngay bây giờ. Chúng tôi sẽ hỏi lại những gì còn thiếu. Để điền đầy đủ mọi thông tin một lần, hãy dùng biểu mẫu yêu cầu báo giá đầy đủ.
Tệp của quý vị chỉ đến các xưởng được kết nối. Nếu có NDA, không có gì được chia sẻ trước khi NDA được ký.
Quý vị gia công đồng mỗi tuần? Hãy nhận các yêu cầu phù hợp.
Xưởng được xem bản xem trước của từng yêu cầu trước khi trả phí, và làm việc trực tiếp với bên mua. Chúng tôi không lấy hoa hồng trên đơn hàng.
Câu hỏi thường gặp của bên mua
Có câu hỏi khác? Hãy viết đến .
Ai điều hành trang web này và các con số của chúng tôi đến từ đâu (EN).
Quý vị tự gia công đồng phải không?
Không. Chúng tôi là dịch vụ kết nối, không phải xưởng sản xuất. Chúng tôi đọc yêu cầu của quý vị và chuyển cho các xưởng thường xuyên gia công đồng. Các xưởng báo giá cho quý vị, và quý vị đặt hàng với xưởng mình chọn.
Dịch vụ có miễn phí cho bên mua không?
Có. Gửi yêu cầu và nhận báo giá không mất phí của quý vị. Các xưởng trả tiền cho chúng tôi theo yêu cầu được kết nối. Giá, điều khoản và giao hàng do quý vị thỏa thuận trực tiếp với xưởng.
Nên ghi mác đồng nào trên bản vẽ?
Nếu chi tiết dẫn điện hoặc dẫn nhiệt và giá trị đó quan trọng, hãy giữ C101 hoặc C110. Nếu không, C145 hoặc C147 gia công nhanh hơn nhiều lần và vẫn trên 90 phần trăm IACS. Hãy ghi đặc tính cần thiết bên cạnh mác đồng để xưởng có thể đề xuất phương án rẻ hơn mà không phải đoán.
Ai nhìn thấy bản vẽ của tôi?
Các xưởng trước tiên thấy một bản xem trước ngắn: loại chi tiết, mác đồng, kích thước, số lượng, dung sai và hoàn thiện bề mặt. Bản xem trước không có họ tên, công ty hay tệp của quý vị. Thông tin liên hệ và tệp của quý vị chỉ đến các xưởng được kết nối, tối đa 3. Nếu quý vị yêu cầu NDA, chúng tôi giữ các tệp cho đến khi NDA được ký.
Tôi sẽ nhận được bao nhiêu báo giá?
Tối đa 3. Nếu chỉ một hoặc hai xưởng phù hợp với chi tiết, chúng tôi gửi yêu cầu cho ít xưởng hơn, thay vì thêm vào danh sách những xưởng sẽ học cách làm trên đơn hàng của quý vị.
Tôi có thể gửi những định dạng tệp nào?
STEP hoặc IGES cho mô hình, kèm bản vẽ PDF có dung sai, hoàn thiện bề mặt và ghi chú xi mạ. DWG và DXF phù hợp với các biên dạng thanh cái phẳng. Một tệp STEP cùng bản vẽ PDF cho báo giá chính xác nhất.
Hướng dẫn dành cho bên mua đồng
- Vật liệu
C101, C110 và đồng telua: nên chỉ định loại nào
So sánh C101, C110, C145 và C182 về độ dẫn điện, khả năng gia công và giá. Nên ghi mác đồng nào trên bản vẽ và khi nào mác rẻ hơn là hoàn toàn đủ dùng.
- Chọn nhà cung cấp
Cách chọn xưởng gia công chi tiết đồng phù hợp
Mười câu hỏi dành cho xưởng cơ khí trước khi gửi bản vẽ đồng: mác đồng, làm sạch ba via, mạ, đồ gá, kiểm tra, NDA, thời gian giao hàng và đơn lặp lại.
- Thiết kế
Thiết kế thanh cái đồng: tiết diện, lỗ và chỗ uốn
Tiết diện, hàng lỗ, bán kính uốn, trạng thái cạnh và vùng mạ. Những quyết định trên bản vẽ thanh cái quyết định dòng định mức cũng như giá gia công của nó.