Usinage CNC du cuivre pour jeux de barres, dissipateurs thermiques et pièces RF
Envoyez votre plan. Nous le confions à des ateliers qui usinent régulièrement le cuivre, pas à des ateliers qui feront leur apprentissage sur votre pièce. Réponse sous 24 heures ouvrées.
Pourquoi les acheteurs envoient ici leurs pièces en cuivre
Tout tient au rapprochement : des ateliers adaptés à votre pièce, dès le premier devis.
Rapprochement par spécialité
Votre demande part vers 3 ateliers au plus qui usinent du cuivre chaque semaine, choisis selon la nuance, la taille de la pièce et la tolérance. Pas un annuaire généraliste.
Des fournisseurs professionnels
Les ateliers du réseau chiffrent sur votre plan, communiquent clairement et vous tiennent informé pendant la fabrication.
Vous traitez avec l’atelier
Devis, conditions et livraison se décident entre vous et l’atelier. Gratuit pour les acheteurs.
Votre pièce exige-t-elle un spécialiste du cuivre ?
N’importe quel atelier peut usiner un bloc de cuivre. Les difficultés commencent aux arêtes, à l’état de surface et au choix de la nuance. Cochez ce qui s’applique à votre pièce. À partir de deux cases cochées, il vous faut en général un atelier qui usine du cuivre chaque semaine.
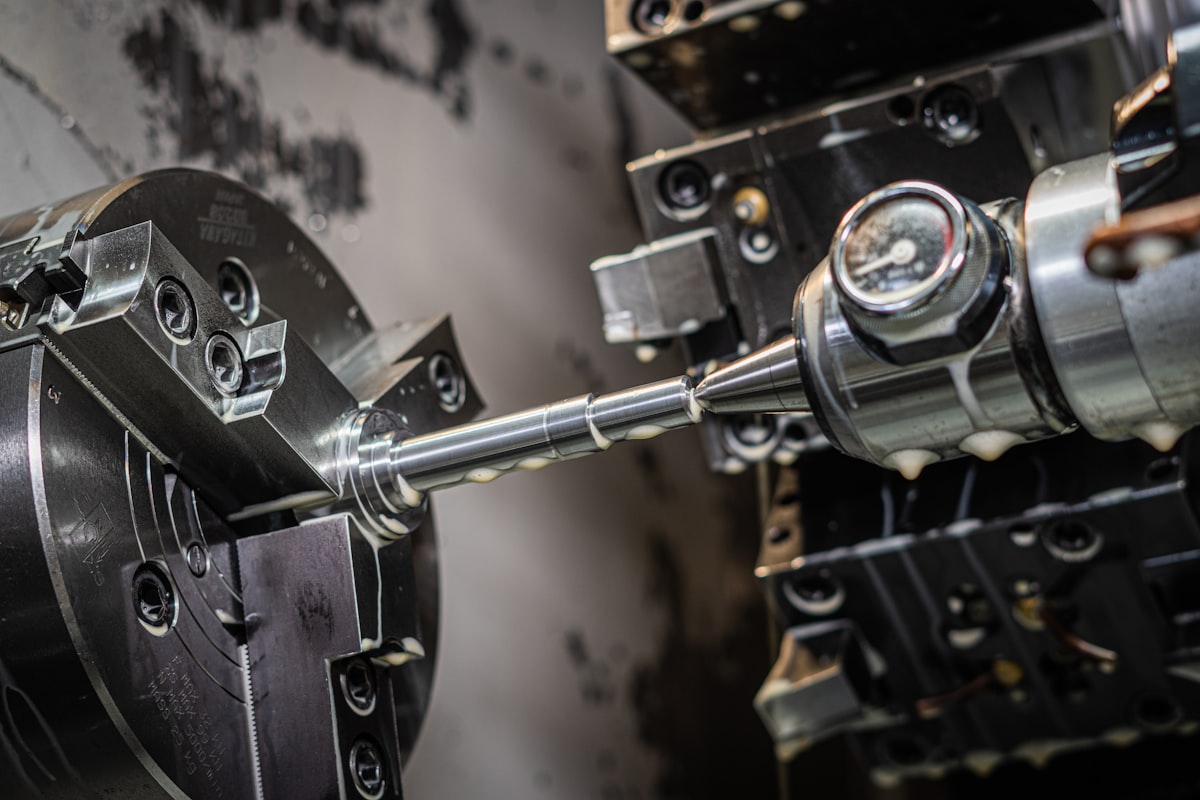
Pièces en cuivre usinées typiques
- Jeux de barres et barrettes de liaison
- Dissipateurs thermiques et plaques froides
- Pièces RF et guides d’ondes
- Composants de chambres à vide
- Électrodes de soudage par résistance
- Électrodes d’électroérosion
- Bobines d’induction et contacts
- Bornes, cosses et corps de connecteurs
Le cuivre est tendre, collant et bon conducteur de la chaleur : il évacue la chaleur de l’arête de coupe vers la pièce au lieu de la laisser partir avec le copeau. Les ateliers qui l’usinent souvent règlent ce problème par la géométrie de l’outil et la lubrification, pas en réduisant l’avance.
Cuivre pur ou nuance de décolletage ?
C’est la décision qui fixe le prix d’une pièce en cuivre. Sur le plan, les deux ressemblent à du cuivre. L’une des deux demande plusieurs fois plus de temps d’usinage.
Cuivre pur, C101 et C110
Aucun ajout pour fragmenter le copeau. Environ 100 pour cent IACS et un indice d’usinabilité proche de 20.
- À spécifier lorsqu’une valeur de conductivité, de résistance de contact ou thermique figure sur le plan
- Indispensable pour l’ultravide et le brasage sous hydrogène (C101)
- Prévoyez des cycles plus longs, davantage d’ébavurage manuel et un prix unitaire plus élevé
Cuivre de décolletage, C145 et C147
Tellure ou soufre ajouté pour que le copeau se fragmente. Toujours au-dessus de 90 pour cent IACS, avec un indice d’usinabilité proche de 85.
- Adapté aux bornes, aux corps de connecteurs et à toute pièce avec filetages ou trous transversaux
- Perçages et filetages plus nets, cycles beaucoup plus courts
- Pas pour l’ultravide, et moins disponible en stock que le C110
Les nuances de cuivre et ce qu’elles coûtent à l’usinage
Valeurs typiques publiées pour chaque alliage. Conductivité en pour cent IACS, usinabilité rapportée au laiton de décolletage C360 = 100. Les tolérances sont celles que ces nuances tiennent couramment, pas un engagement d’un atelier sur votre géométrie.
| Nuance | Conductivité %IACS | Usinabilité | Ce que cela signifie en atelier | Tolérance typique |
|---|---|---|---|---|
| C101 / C10100 OFE | 101 | 20 | Cuivre sans oxygène. Longs copeaux filandreux et bavure sur presque chaque arête. À spécifier lorsque la conductivité, l’ultravide ou l’hydrogène à chaud entrent en jeu. | ±0,025 mm typique, plus serré exige une passe de finition séparée |
| C110 / C11000 ETP | 100 | 20 | Le cuivre électrique courant, plus facile à approvisionner que le C101. Il s’usine de la même façon. Pas pour l’ultravide ni le brasage sous hydrogène. | ±0,025 mm typique |
| C145 cuivre au tellure | 93 | 85 | Le tellure fragmente le copeau. Trous, filetages et petits détails sortent nets et le temps de cycle chute nettement par rapport au cuivre pur. | ±0,01 à ±0,02 mm sont courants |
| C147 cuivre au soufre | 95 | 85 | Le même principe avec du soufre au lieu du tellure. Un peu plus conducteur que le C145 et plus difficile à trouver en stock. | ±0,01 à ±0,02 mm sont courants |
| C182 cuivre au chrome | 80 | 20 | Durci par vieillissement, bien plus résistant et plus dur que le cuivre pur. Choisi pour les électrodes de soudage et les pièces qui doivent rester rigides à chaud, pas pour la vitesse de coupe. | ±0,02 mm typique |
| C360 laiton (référence) | 26 | 100 | Ce n’est pas du cuivre. Il figure ici comme étalon : le plus facile du groupe à usiner et de loin le moins bon conducteur. | ±0,01 mm est courant |
Vous ne savez pas quelle nuance il faut à votre pièce ? Indiquez l’exigence électrique ou thermique sur le plan et laissez la nuance ouverte. Un atelier pourra alors proposer l’alliage moins cher qui la respecte.
Où vont les pièces en cuivre usinées
Chaque secteur a ses propres exigences documentaires. Mentionnez certificats matière, spécifications de revêtement, propreté ou contrôle premier article dans votre demande, afin que nous sélectionnions des ateliers qui travaillent déjà ainsi.
Électronique de puissance
Jeux de barres, bornes, blocs de contact et plaques froides en C101 et C110.
RF et hyperfréquences
Tronçons de guides d’ondes, filtres à cavité et pièces d’antennes dont l’état de surface détermine les pertes.
Véhicule électrique et batteries
Connecteurs de cellules, jeux de barres de packs et plaques de refroidissement, souvent revêtus après usinage.
Semi-conducteurs et vide
Pièces de chambres, traversées et joints en cuivre sans oxygène.
Soudage et électroérosion
Électrodes de soudage par résistance en C182 et électrodes d’électroérosion par enfonçage en C101.
Gestion thermique
Dissipateurs, diffuseurs de chaleur et plaques froides où le cuivre remplace l’aluminium pour les watts à évacuer.
Comment ça marche
Une demande de votre part. Une courte liste d’ateliers adaptés. Pas de plateforme d’enchères et pas d’intermédiaire sur la commande.
Envoyez votre demande
Téléversez un fichier STEP ou un plan PDF et indiquez la nuance, la quantité, la tolérance et la finition. Cela prend environ trois minutes.
Nous sélectionnons 3 ateliers au plus
Nous lisons le plan et retenons les ateliers dont les machines, l’expérience du cuivre et la taille de pièce conviennent. Vous avez de nos nouvelles sous 24 heures ouvrées.
Les ateliers vous chiffrent directement
Chaque atelier vous contacte avec un devis. Vous comparez, posez vos questions et passez commande auprès de l’atelier de votre choix.
Chaque étape en détail, y compris la liste de critères qu’un atelier doit remplir (EN)
Ce qui fait le prix d’une pièce en cuivre usinée
Cinq facteurs décident de la plupart des devis cuivre. Si un prix vous paraît élevé, l’un d’eux en est généralement la cause, et vous pouvez en modifier deux sur le plan.
- Poids et cours du cuivreLe cuivre s’achète au poids et son cours varie d’une semaine à l’autre. Un devis de plus de quelques semaines doit généralement être actualisé avant la commande.
- NuanceUne nuance de décolletage peut diviser le temps de cycle par plusieurs fois. Avec du cuivre pur, vous payez le temps que l’usinage prend réellement.
- Maîtrise des bavuresLe cuivre beurre au lieu de se rompre. Arêtes fines, trous transversaux et rainures demandent souvent une reprise manuelle après la machine.
- Finition et revêtementRa 0,8 micromètre ou mieux, dégraissage, passivation et étamage ou argenture ajoutent chacun un coût et quelques jours.
- Quantité et réglageMaintenir du cuivre tendre sans le marquer demande plus de temps de bridage. Ce réglage se répartit sur le lot, si bien que le prix unitaire baisse vite avec la quantité.
Votre plan de pièce en cuivre est prêt ?
Envoyez dès maintenant la version courte. Nous vous demanderons ce qui manque. Pour tout indiquer d’emblée, utilisez le formulaire de demande complet.
Vos fichiers ne sont transmis qu’aux ateliers sélectionnés. Demandez un NDA et rien n’est partagé avant sa signature.
Vous usinez du cuivre chaque semaine ? Recevez des demandes qui vous correspondent.
Les ateliers voient un aperçu de chaque demande avant de la payer et échangent directement avec l’acheteur. Nous ne prenons aucune commission sur la commande.
Questions des acheteurs
Autre question ? Écrivez à .
Usinez-vous le cuivre vous-mêmes ?
Non. Nous sommes un service de mise en relation, pas un atelier d’usinage. Nous lisons votre demande et la transmettons à des ateliers qui usinent régulièrement le cuivre. Ils vous chiffrent, et vous commandez auprès de celui que vous choisissez.
Le service est-il gratuit pour les acheteurs ?
Oui. Envoyer une demande et recevoir des devis ne vous coûte rien. Les ateliers nous paient pour les demandes qui leur sont confiées. Prix, conditions et livraison sont convenus entre vous et l’atelier.
Quelle nuance de cuivre indiquer sur le plan ?
Si la pièce conduit du courant ou de la chaleur et que la valeur compte, restez sur du C101 ou du C110. Sinon, le C145 ou le C147 s’usinent plusieurs fois plus vite et restent au-dessus de 90 pour cent IACS. Indiquez la propriété requise à côté de la nuance pour qu’un atelier puisse proposer l’option moins chère sans deviner.
Qui voit mon plan ?
Les ateliers voient d’abord un court aperçu : type de pièce, nuance de cuivre, dimensions, quantité, tolérance et finition. Il ne contient ni votre nom, ni votre entreprise, ni vos fichiers. Vos coordonnées et vos fichiers ne sont transmis qu’aux ateliers sélectionnés, 3 au plus. Si vous demandez un NDA, nous gardons les fichiers jusqu’à sa signature.
Combien de devis vais-je recevoir ?
Jusqu’à 3. Si seulement un ou deux ateliers conviennent à la pièce, nous l’envoyons à moins d’ateliers plutôt que de compléter la liste avec des ateliers qui feraient leur apprentissage sur votre commande.
Quels formats de fichiers puis-je envoyer ?
STEP ou IGES pour le modèle, plus un plan PDF avec les tolérances, les états de surface et les indications de revêtement. DWG et DXF conviennent aux profils plats de jeux de barres. Un fichier STEP accompagné d’un plan PDF donne les devis les plus précis.
Guides pour les acheteurs de pièces en cuivre
- Matériaux
C101, C110 ou cuivre au tellure : quelle nuance spécifier
C101, C110, C145 et C182 comparés sur la conductivité, l’usinabilité et le prix. Quelle nuance de cuivre indiquer sur le plan et quand la moins chère suffit.
- Choix du fournisseur
Choisir un fournisseur de pièces en cuivre usinées
Dix questions à poser à un atelier avant d’envoyer un plan cuivre : nuances, ébavurage, revêtement, bridage, contrôle, NDA, délais et commandes répétées.
- Conception
Concevoir un jeu de barres cuivre : section, trous, pliages
Section, trous, rayon de pliage, état des arêtes et surface revêtue : les choix de plan d’un jeu de barres qui fixent l’intensité admissible et le prix.