采购方为什么在这里询价铜加工
关键在于匹配:从第一份报价起,就对接适合您零件的加工厂。
按专长匹配
您的询价会发给最多 3 家每周都在加工铜的加工厂,按牌号、零件尺寸和公差挑选。不是普通的名录。
专业的供应商
网络中的加工厂按图纸报价,沟通清楚,并在生产过程中向您更新进度。
直接与加工厂合作
报价、条款和交货由您与加工厂直接商定。采购方免费。
您的零件需要铜加工专家吗?
任何加工厂都能铣一块铜。麻烦出在边缘、表面和牌号上。勾选与您零件相符的项目。勾选两项及以上,通常意味着您需要一家每周都在加工铜件的工厂。
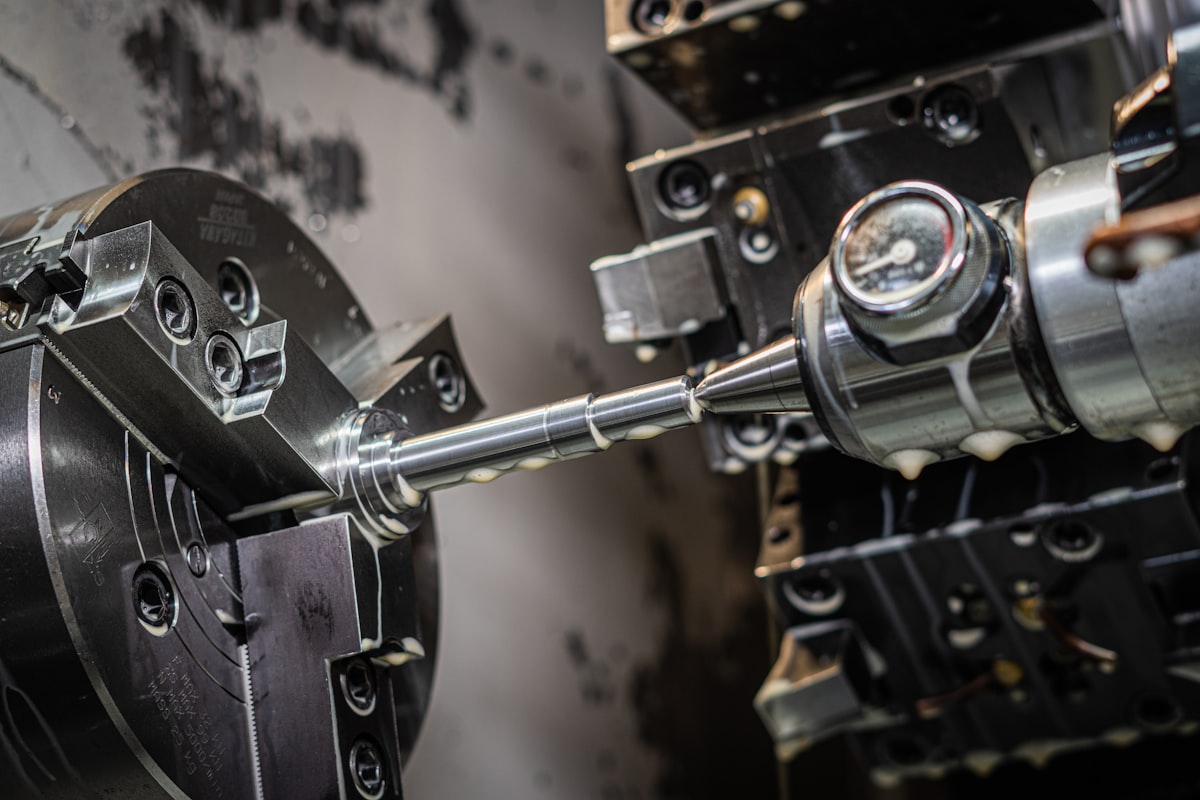
常见铜件 CNC 加工零件
- 铜排与连接片
- 散热器与冷板
- 射频与波导零件
- 真空腔体零件
- 电阻焊电极
- 电火花电极
- 感应线圈与触点
- 端子、接线鼻与连接器壳体
铜质软、粘刀,导热性很好,因此切削热会被带入工件,而不是随切屑排出。常做铜件的加工厂靠刀具几何和切削液解决这个问题,而不是靠降低进给。
纯铜还是易切削铜?
这个选择决定了铜件的价格。两者在图纸上看起来都是铜,其中一种的切削时间却要长好几倍。
纯铜:C101 和 C110
没有添加任何断屑元素。导电率约 100% IACS,切削性评级约 20。
- 图纸上标有导电率、接触电阻或热学指标时,请指定纯铜
- 超高真空和氢气钎焊场合必须使用(C101)
- 加工周期更长,手工去毛刺更多,单件价格更高
易切削铜:C145 和 C147
添加碲或硫,使切屑断开。导电率仍高于 90% IACS,切削性评级约 85。
- 适合端子、连接器壳体以及带螺纹或交叉孔的零件
- 孔和螺纹更干净,加工周期大幅缩短
- 不适用于超高真空,现货也比 C110 少
铜材牌号及其加工成本
各合金公开的典型值。导电率单位为 % IACS,切削性以易切削黄铜 C360 为 100 计。公差是这些牌号通常能达到的水平,不代表任何加工厂对您零件几何的承诺。
| 牌号 | 导电率 %IACS | 切削性 | 对生产的影响 | 典型公差 |
|---|---|---|---|---|
| C101 / C10100 OFE 无氧铜 | 101 | 20 | 无氧铜。切屑细长,几乎每条边都有毛刺。涉及导电率、超高真空或高温氢气时请指定此牌号。 | 典型 ±0.025 mm,更严需单独精加工 |
| C110 / C11000 ETP 电解铜 | 100 | 20 | 最常用的电工铜,比 C101 更容易采购。切削表现相同。不适用于超高真空或氢气钎焊。 | 典型 ±0.025 mm |
| C145 碲铜 | 93 | 85 | 碲使切屑断开。孔、螺纹和小特征加工干净,与纯铜相比加工周期大幅缩短。 | 通常可达 ±0.01 至 ±0.02 mm |
| C147 硫铜 | 95 | 85 | 原理相同,只是用硫代替碲。导电率略高于 C145,现货更难找。 | 通常可达 ±0.01 至 ±0.02 mm |
| C182 铬铜 | 80 | 20 | 时效硬化,强度和硬度远高于纯铜。用于焊接电极和高温下需保持刚性的零件,而不是为了切削速度。 | 典型 ±0.02 mm |
| C360 黄铜(参考) | 26 | 100 | 不是铜。列在这里是作为参照:它是这组材料中最好加工的,导电性也远远最差。 | ±0.01 mm 属常规 |
不确定零件需要哪种牌号?把电气或热学要求写在图纸上,牌号留空。加工厂就可以推荐仍能满足要求的更便宜的合金。
铜加工件的应用领域
每个行业都有自己的文件要求。请在询价中注明材质证书、电镀规范、清洁度或首件检验,我们会匹配已经按这些要求工作的加工厂。
电力电子
C101 和 C110 材质的铜排、端子、接触块和冷板。
射频与微波
波导段、腔体滤波器和天线零件,表面质量决定损耗。
新能源汽车与电池
电芯连接片、电池包铜排和冷却板,通常在加工后电镀。
半导体与真空
无氧铜材质的腔体零件、馈通件和密封件。
焊接与电火花
C182 材质的电阻焊电极和 C101 材质的电火花成型电极。
热管理
散热器、均热板和冷板,因功率要求而用铜代替铝。
服务流程
您只需发送一份询价,我们给出一份合适加工厂的短名单。没有竞价平台,订单也没有中间商。
发送询价
上传 STEP 文件或 PDF 图纸,告诉我们牌号、数量、公差和表面要求。大约需要三分钟。
匹配最多 3 家加工厂
我们阅读图纸,挑选设备、铜加工经验和零件尺寸都匹配的加工厂。您会在24个工作小时内收到我们的答复。
加工厂直接报价
每家加工厂直接联系您并报价。您比较、提问,然后向您选定的那家下单。
- 铜重量与铜价铜按重量采购,价格每周都在变。超过几周的报价,下单前通常需要更新。
- 牌号易切削牌号可以把加工周期缩短好几倍。用纯铜时,您要为实际切削所需的时间付费。
- 毛刺控制铜会拖料而不是断屑。薄边、交叉孔和槽在机床加工后常常需要手工处理。
- 表面与电镀Ra 0.8 微米或更好、脱脂、钝化以及镀锡或镀银,每一项都会增加成本和几天时间。
- 数量与装夹要夹持软铜而不留压痕,工装准备时间更长。这部分准备成本分摊到整批,所以单件价格随数量增加下降很快。
每周都在加工铜件?获取适合您的询价。
加工厂在付费前可以先看到每份询价的预览,并直接与采购方沟通。我们不从订单中抽取佣金。
你们自己加工铜件吗?
不。我们是匹配服务,不是加工厂。我们阅读您的询价,把它转给经常加工铜材的加工厂。由他们向您报价,您向选定的那一家下单。
采购方使用是免费的吗?
是的。发送询价和接收报价不收您任何费用。加工厂为匹配的询价向我们付费。价格、条款和交货由您与加工厂直接商定。
图纸上应该写哪种铜材牌号?
如果零件要导电或导热,而且指标很重要,请坚持用 C101 或 C110。如果不是,C145 或 C147 的切削速度要快好几倍,导电率仍在 90% IACS 以上。请在牌号旁写上您需要的性能,这样加工厂无需猜测就能建议更便宜的方案。
谁能看到我的图纸?
加工厂先看到一份简短预览:零件类型、铜材牌号、尺寸、数量、公差和表面要求。预览不含您的姓名、公司或文件。您的联系方式和文件只会发给我们匹配的加工厂,最多 3 家。如果您要求签署 NDA,签署之前我们会保留文件。
我会收到几份报价?
最多 3 份。如果只有一两家加工厂适合这个零件,我们就只发给更少的几家,而不会用拿您的订单练手的工厂凑数。
可以发送哪些文件格式?
模型用 STEP 或 IGES,另附一份 PDF 图纸,注明公差、表面和电镀要求。平面铜排轮廓可以用 DWG 和 DXF。STEP 文件加 PDF 图纸,得到的报价最准确。
铜件采购指南
- 材料
C101、C110 与碲铜对比:图纸上该写哪种
从导电率、切削性和价格三方面对比 C101 无氧铜、C110 紫铜、C145 碲铜和 C182 铬铜。图纸上该写哪种铜材牌号,什么时候更便宜、更好加工的牌号就完全够用。
- 供应商选择
如何选择铜件加工供应商:十个关键问题
发送铜件图纸之前要问加工厂的十个问题:牌号、去毛刺、电镀、装夹、公差、检验、保密协议、材料交期和返单定价。帮助您分辨真正常做铜件的加工供应商,避免事后改价。
- 设计
铜排设计指南:截面、孔位与折弯
截面、孔位公差、折弯半径、边缘要求和电镀区域:决定铜排额定电流和加工价格的图纸设计要点。帮助您在铜排加工询价之前,就在设计阶段把制造成本控制住,并附检查清单。