ブスバー、ヒートシンク、RF部品のための銅のCNC加工
図面をお送りください。これから銅を覚える加工会社ではなく、銅を日常的に削っている加工会社におつなぎします。24営業時間以内にご返信します。
発注者がここに銅加工を依頼する理由
大切なのはマッチングです。最初の見積もりから、部品に合った加工会社につながります。
専門性でマッチング
ご依頼は、毎週銅を加工している最大3社の加工会社に届きます。材種、部品サイズ、公差で選定しており、一般的なディレクトリではありません。
プロフェッショナルなサプライヤー
ネットワークの加工会社は図面どおりに見積もり、明確にやり取りし、製作中も進捗をお知らせします。
加工会社と直接取引
見積もり、条件、納品は加工会社と直接お決めいただけます。発注者は無料です。
その部品に銅加工の専門会社は必要ですか?
銅のブロックを削るだけなら、どの加工会社でもできます。問題になるのはエッジ、仕上げ、材種です。部品に当てはまる項目にチェックを入れてください。2つ以上当てはまる場合は、毎週のように銅を扱う加工会社を選ぶのが一般的です。
代表的な銅の切削部品
- ブスバーとブスリンク
- ヒートシンクとコールドプレート
- RF部品と導波管部品
- 真空チャンバー部品
- 抵抗溶接用電極
- 放電加工用電極
- 誘導加熱コイルと接点
- 端子、圧着端子、コネクタ本体
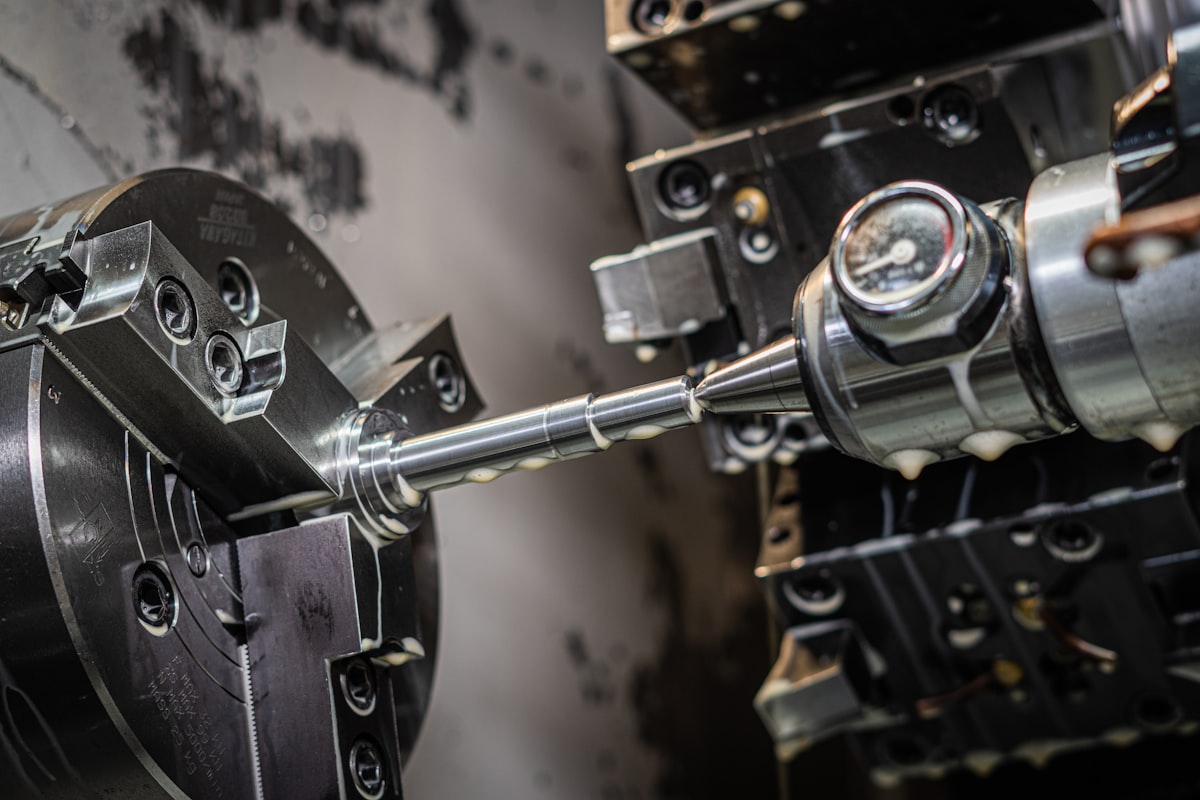
銅は柔らかく粘りがあり、熱をよく伝えます。そのため熱が切りくずと一緒に逃げず、刃先から材料側へ引き込まれます。銅に慣れた加工会社は、送りを落とすのではなく、工具形状とクーラントでこれに対処します。
純銅か、快削銅か?
銅部品の価格を決めるのはこの選択です。図面上はどちらも同じ銅に見えますが、一方は削るのに数倍の時間がかかります。
純銅:C101とC110
切りくずを分断する元素を含みません。導電率は約100% IACS、被削性は20前後です。
- 図面に導電率、接触抵抗、熱の数値がある場合に指定します
- 超高真空や水素雰囲気でのろう付けには必須です(C101)
- サイクルタイムが長く、手作業のバリ取りが増え、部品単価は高くなります
快削銅:C145とC147
テルルまたは硫黄を添加し、切りくずが分断されるようにした銅です。導電率は90% IACS以上を保ち、被削性は85前後です。
- 端子、コネクタ本体、ねじや交差穴のある部品に適しています
- 穴やねじがきれいに仕上がり、サイクルタイムが大幅に短くなります
- 超高真空には不向きで、在庫はC110より少なめです
銅の材種と加工コストへの影響
各合金の公表代表値です。導電率は% IACS、被削性は快削黄銅C360を100とした指数です。公差はこれらの材種で一般的に得られる値であり、特定の加工会社がお客様の形状で保証する値ではありません。
| 材種 | 導電率 %IACS | 被削性 | 現場での意味 | 代表的な公差 |
|---|---|---|---|---|
| C101 / C10100 OFE | 101 | 20 | 無酸素銅。長くつながる切りくずが出て、ほぼすべてのエッジにバリが出ます。導電率、超高真空、高温の水素雰囲気が関係する場合に指定します。 | ±0.025 mmが代表的、それより厳しい場合は別途仕上げ工程が必要 |
| C110 / C11000 ETP | 100 | 20 | 一般的な電気用のタフピッチ銅で、C101より入手しやすい材種です。削れ方は同じです。超高真空や水素雰囲気でのろう付けには使えません。 | ±0.025 mmが代表的 |
| C145 テルル銅 | 93 | 85 | テルルが切りくずを分断します。穴、ねじ、小さな形状がきれいに仕上がり、純銅に比べてサイクルタイムが大きく短縮されます。 | ±0.01から±0.02 mmが一般的 |
| C147 硫黄入り銅 | 95 | 85 | テルルの代わりに硫黄で同じ効果を得た材種です。C145よりわずかに導電率が高く、在庫は見つけにくくなります。 | ±0.01から±0.02 mmが一般的 |
| C182 クロム銅 | 80 | 20 | 時効硬化により、純銅よりはるかに強く硬い材種です。切削速度のためではなく、溶接電極や高温でも剛性を保つ部品のために選ばれます。 | ±0.02 mmが代表的 |
| C360 黄銅(参考) | 26 | 100 | 銅ではありません。尺度を示すために載せています。この中で最も削りやすく、導電性は群を抜いて低い材料です。 | ±0.01 mmは日常的 |
どの材種が必要かわからない場合は、電気的または熱的な要求値を図面に記入し、材種は指定せずにおいてください。加工会社が要求を満たす、より安価な合金を提案できます。
銅の切削部品が使われる分野
分野ごとに必要な書類が異なります。材料証明書、めっき仕様、清浄度、初品検査などの要件を見積依頼に記載いただければ、それに慣れた加工会社をご紹介します。
パワーエレクトロニクス
C101やC110製のブスバー、端子、接点ブロック、コールドプレート。
RFとマイクロ波
表面仕上げが損失を左右する導波管、キャビティフィルタ、アンテナ部品。
EVとバッテリー
セル間接続材、パック用ブスバー、冷却プレート。加工後にめっきすることが多い部品です。
半導体と真空
無酸素銅製のチャンバー部品、フィードスルー、シール。
溶接と放電加工
C182製の抵抗溶接用電極と、C101製の型彫り放電加工用電極。
熱管理
発熱量のためにアルミニウムから銅に置き換えるヒートシンク、ヒートスプレッダ、コールドプレート。
ご利用の流れ
お客様からは見積依頼を1件だけ。合う加工会社を絞ってご紹介します。入札プラットフォームではなく、発注に仲介者も入りません。
見積依頼を送る
STEPファイルまたはPDF図面をアップロードし、材種、数量、公差、仕上げをお知らせください。所要時間は約3分です。
最大3社をご紹介
図面を読み、設備、銅の加工経験、部品サイズが合う加工会社を選びます。24営業時間以内に当方からご連絡します。
加工会社から直接見積
各社から直接見積が届きます。比較し、質問し、選んだ1社に発注してください。
銅の切削部品の価格を決める要因
銅部品の見積は、ほとんどが次の5つの要因で決まります。価格が高く見えるときはたいていこのどれかが原因で、そのうち2つは図面で変えられます。
- 銅の重量と相場銅は重量で購入され、価格は週ごとに変動します。数週間以上前の見積は、発注前に更新が必要になるのが普通です。
- 材種快削銅ならサイクルタイムを数分の1に短縮できます。純銅では、実際に削るのにかかる時間の分を支払うことになります。
- バリの管理銅は切りくずが分断されず、むしれます。薄いエッジ、交差穴、溝は、機械加工の後に手作業が必要になることがよくあります。
- 仕上げとめっきRa 0.8 µm以下の仕上げ、脱脂、変色防止処理、錫めっきや銀めっきは、それぞれ費用と数日の日数が加わります。
- 数量と段取り柔らかい銅を傷つけずに保持するには、治具の準備に時間がかかります。この段取りはロット全体に配分されるため、数量が増えると単価は急速に下がります。
銅部品の図面はお手元にありますか?
まずは簡易版をお送りください。不足している情報はこちらからお尋ねします。最初から詳細をお伝えいただく場合は詳細見積依頼フォームをご利用ください。
ファイルはご紹介する加工会社にのみ渡ります。NDAをご希望の場合は、締結まで何も共有しません。
毎週、銅を削っていますか? 合う見積依頼を受け取れます。
加工会社は費用を払う前に各依頼のプレビューを確認でき、発注者と直接やり取りします。受注に対する手数料はいただきません。
銅の加工は自社で行っているのですか?
いいえ。当方は加工会社ではなく、マッチングサービスです。見積依頼を読み、銅を日常的に削っている加工会社に渡します。各社から見積が届き、お客様が選んだ1社に発注していただきます。
発注者は無料で利用できますか?
はい。見積依頼の送信も見積の受け取りも無料です。費用はマッチした依頼に対して加工会社が負担します。価格、条件、納期は、お客様と加工会社の間で取り決めていただきます。
図面にはどの銅の材種を記載すべきですか?
部品に電流や熱が流れ、その数値が重要な場合は、C101またはC110のままにしてください。そうでなければ、C145やC147は数倍速く削れ、導電率も90% IACS以上を保ちます。必要な特性を材種の横に書いておけば、加工会社が推測せずに安価な選択肢を提案できます。
図面は誰が見ますか?
加工会社が最初に見るのは短いプレビューです。内容は部品の種類、銅の材種、サイズ、数量、公差、仕上げで、お名前、会社名、ファイルは含まれません。連絡先とファイルは、ご紹介する加工会社(最大3社)にのみ渡ります。NDAをご希望の場合は、締結までファイルを保留します。
見積はいくつ届きますか?
最大3件です。部品に合う加工会社が1社か2社しかない場合は、これから銅を覚える加工会社で数を埋めるのではなく、紹介先を少なくします。
どのファイル形式で送れますか?
モデルはSTEPまたはIGES、これに公差、仕上げ、めっきの指示を記載したPDF図面を添えてください。平板のブスバー形状ならDWGやDXFでも対応できます。STEPファイルとPDF図面をそろえると、最も正確な見積が得られます。
銅部品の発注者向けガイド
- 材料
C101、C110、テルル銅の違い:図面に指定すべき銅の材種
無酸素銅C101、タフピッチ銅C110、テルル銅C145、クロム銅C182を導電率、被削性、価格で比較。図面に書くべき材種と安い材種で足りる場合を解説します。
- サプライヤー選定
銅の切削部品の加工会社・外注先の選び方
銅部品の図面を送る前に加工会社へ聞くべき10の質問。材種、バリ取り、めっき、治具、検査、NDA、材料のリードタイム、リピート発注の扱いまで、外注先選びの要点を確認できます。
- 設計
銅ブスバーの設計ガイド:断面、穴、曲げの決め方
断面、穴パターン、曲げ半径、エッジの状態、めっき範囲。電流定格と加工費の両方を左右する、銅ブスバーの図面上の判断ポイントを、すぐ使えるチェックリスト付きで解説します。